


Stutt kynning á lagnalögnum
Soðið stálpípa nær yfir ERW, EFW, LSAW og SSAW framleiðsluferli, með því að nota kolefni, álfelgur og ryðfrítt stál, með stöðlum í samræmi við API 5L, ASTM og ASME.
API 5L Gr B, X42, X46, X52, X56, X60, X65, X70, X80 PSL1, PSL2 og fyrir sýruþjónustu. ASTM A53B. ASTM A252 Grade 3 fyrir pípuhrúgur. ASTM A672 B60, C65 fyrir háþrýstiþjónustu.
Stutt kynning á lagnalögnum
API 5L stálpípa er ætluð fyrir olíu- og gasleiðslur í olíu- og gasiðnaði, þróuð fyrir mismunandi vinnuumhverfi. Rásrörsefni er yfirleitt kolefnisstál og uppfyllir API SPEC 5L forskriftir. Það er notað í jarðolíu- og jarðgasiðnaði, uppfyllir flutningskröfur jarðolíuiðnaðarins og búist er við að það virki við erfiðar aðstæður: lágt og hátt hitastig, tæringarþol í ætandi umhverfi og sýruþjónusta við H2S aðstæður.
Skoðaðu allar API 5L pípuforskriftir.
Eiginleikar soðinna pípaflokka (ERW, LSAW, SSAW) fyrir leiðslur
Algengur flokkur: API 5L Gr.B PSL1, PSL2, sýra þjónusturör. Meðal: X42, X46. Meðal: X52. Miðlungs og hár: X56. Hátt stig: API 5L X60 PSL1, PSL2 LSAW pípa. Hátt: API 5L X65 PSL1, PSL2 LSAW/SSAW pípa. Hágæða: API 5L X70. Hágæða: API 5L X80.
PSL2 pípa er viðskeyti með bókstafnum N, Q eða M, til dæmis API 5L X52N, API 5L X60Q/M. Pípa fyrir sýruþjónustu er viðskeyti með stöfunum NS, QS eða MS, til dæmis API 5L X65QS.
Viðskeytið N, Q, M, S
A: Heitt valsað eins og það er (eins og það er valsað). N: Venjulegur í veltingum, eðlileg mótun, eðlileg. Sp.: Hert og slökkt. M: Lagskipt eða hitamekanískt myndað. S: Notkun í sýruþjónustu (súr þjónusta).
Efnasamsetning og vélræn viðnám
Efnasamsetning API 5L soðnu pípunnar hefur strangari stjórn en óaðfinnanlegur pípa. Fyrir frekari upplýsingar um API 5L óaðfinnanlegur pípa, vinsamlegast farðu hér.
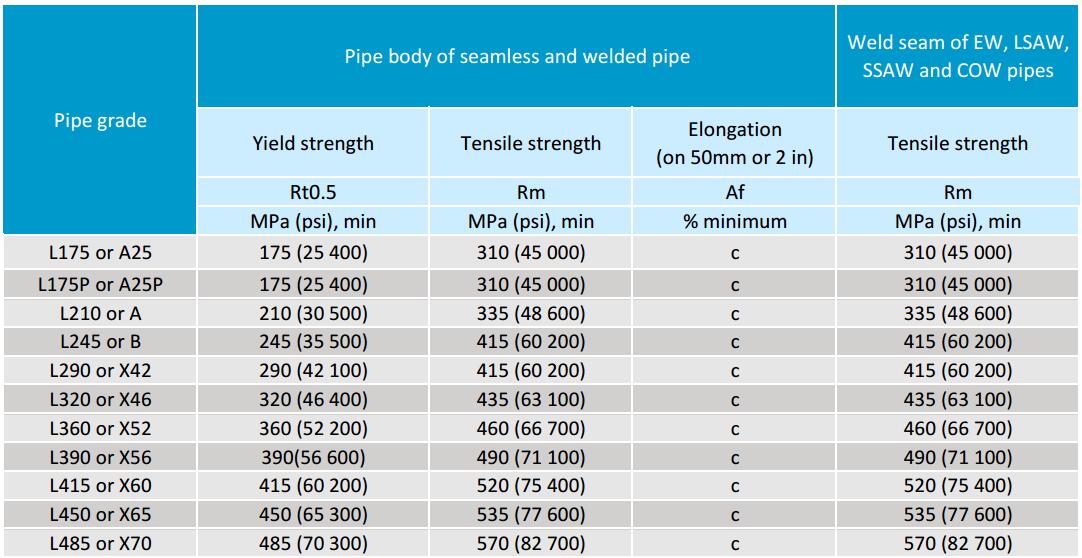
Togstyrkur og álagsstyrkur er sá sami og API 5L óaðfinnanlegur pípa.
Framboðsúrval okkar af API 5L soðnu röri fyrir rásir
Soðið stálrör (ERW, LSAW, SSAW) fyrir rásir: 1/2" til 60". Þykktarbil: frá SCH 10 til SCH 160. Tegund enda: skáendur, flatir endar. Lengdarsvið: 20FT, 40FT eða sérsniðin. Hægt að fá hlífðarhlíf úr plasti eða járni. Yfirborðsáferð: náttúruleg, lakkuð, svört málning, 3PE, FBE o.s.frv.
Tegundir framleiðslu á soðnum rörum
Það eru 3 tegundir af suðu: ERW (Electric Resistance Welding), LSAW (longitudinally Submerged Arc Welding) og SSAW (Spirally Submerged Arc Welding).
ERW pípa er tegund mótstöðupípa sem er aðgreind frá soðnu pípu og jafnstraums (DC) soðnu pípu í tveimur mismunandi þáttum, eins og hér segir. Það fer eftir suðutíðni, það er IF suðu fyrir lág tíðni og ofur-IF suðu fyrir há tíðni. Þegar um er að ræða þunnveggað pípa er hátíðssuðu notuð, venjulega við snertisuðu og örvunarsuðu. Þegar notað er fyrir pípur með litlum þvermál er DC suðu notuð. Það er hátíðni suðuferli notað til að framleiða samþætt og ERW gerð rör. Fyrir olíu- og gasgeymslu er mest mælt með tegundinni ERW á lengd, vegna gæða þess, auðveldra flutninga og kostnaðar.
Bæði LSAW og SSAW pípa eru SAW (Submerged Arc Welding Steel Pipe), framleidd með kafi bogsuðuferli til að undirbúa stálið, sem leiðir til pípa með miklum þéttleika. Vegna flæðilagsins er ekkert tafarlaust hitatap og það er einbeitt nálægt lóðmálminu. Niðurstaðan er hágæða, afkastamikill ljósbogi, með reyk, sem hefur mikla notkun í þrýstihylkjum, framleiðslu á rörum, bjálkum, vökvum, stálvirkjum osfrv. SAW pípa hefur aðalnotkun sína í LSAW pípu, það er langsum kafi bogasoðið rör.
ERW soðið pípa framleiðsluferli
ERW ferlið er venjulega beitt á pípur sem eru minna en 24 tommur, 609 mm.
Flæðirit yfir framleiðslu stálpípa fyrir rásir með ERW/HFW (Electric Resistance Welding) lengdarsuðu: Afspólun – Flating – Skurð og stumpsuðu – Lykkjugeymsla – Málmplötur UT – Snyrting – Mótun – Hátíðnissuðu – Fjarlægir innri og ytri burrs – Miðhljóðskæling – Loftkæling – Annað Kvörðun - Beinleiki - Skurður - Fyrsta víddar- og yfirborðsskoðun - Endaskáning - Vatnsstöðuprófun - Úthljóðsprófun á öllu rörinu - Prófun með ómskoðun án nettengingar - Úthljóðsendaprófun - Lokamáls- og yfirborðsskoðun - Ryðvarnarhúð - Merking - Lokavörn - Skoðun og geymsla
LSAW Pipe Manufacturing Process (JCOE Pipe)
LSAW pípa á við um þvermál frá 20 tommu (508 mm) til 40 tommu (1016 mm). LSAW pípa er einnig kölluð JCOE pípa vegna framleiðsluferla þess, sem myndast í J lögun - C lögun - O lögun og E köld stækkun.
LSAW soðið stálröraframleiðsla Flæðirit fyrir rásir: Málmplötur UT – Tómarúmlyfting – Úthljóðsskoðun – Kantfræsing – Forbeygja – J gerð mótun – C gerð mótun – O gerð mótun – varið boga blettasuðu CO2 gas - Suða á hjálparplötum - Innri suðu suðu - Að utan suðu - Að utan - X próf - Ómhljóðpróf - Þvottur fyrir stækkun - Vélræn útþensla - Þvottur eftir stækkun â Réttleiki – Vatnsstöðupróf – Ómhljóðpróf – Slípun á endum – Vélræn framlagning – Röntgenpróf á líkamanum og báðum endum – Ultrasonic prófun á báða endanum – Vigtun og lengdarmæling – Vöruskoðun – Ytra húðun – Innri húðun – Merking – Pökkun og geymsla


SSAW pípuframleiðsluferli
SSAW pípa á við um þvermál allt að 60 tommu (1524 mm).
SSAW Stálpípuframleiðsla Flæðirit: Afspólun – Sléttun – Skurð og stumpsuðu – Kantfræsing – Forvalsun – Mótun – Innri og utansuðu – Skurður – Úthljóðsprófun – Röntgenprófun – Endasuðuslípun – Endaþensla – Vatnsstöðuprófun – útlitsprófun í X – Framleiðslueftirlit – Merking – Geymsla

Lykilmunur á SAW Pipe (LSAW, SSAW) og ERW Pipe
Eins og sést af framleiðsluferlunum hér að ofan eru SAW (LSAW, SSAW) og ERW pípur gjörólíkar mótun, suðu osfrv., og því er frammistaða beggja ólík í eftirfarandi þáttum:
1. Yfirborðsgæði ERW röra eru betri miðað við SAW rör (LSAW, SSAW), þar sem þau eru slétt og með betri áferð. Í flestum SAW rörum snýst munurinn aðallega um innri og ytri suðustyrkingu.
2. Gallar sem finnast í ERW rörum eru minni en í SAW rörum. Þar sem flæðiútfelling er í SAW pípum myndar þetta fleiri galla til viðbótar við rúmmálsgalla. ERW pípugallar takmarkast við aðeins vírlínuna og beinar suðu, og auðvelt er að skoða þær. Auðvelt er að taka eftir göllum og úthljóðsendurspeglun á yfirborðinu auðveldar uppgötvun þeirra.
3. Afgangsspennuhlutfall í ERW pípu er lægra en í SAW pípum. Þar sem aflögun ERW pípa á sér stað í meira mæli í ERW ferlinu, fylgt eftir af fletinni sporöskjulaga kvörðun, eiga sér sporöskjulaga lóðréttar breytingar og inngjöf, sem gerir álagið lægra. Tilfærsla ERW röra var minni þegar borið var saman meðfram ás- og þverskurðum við SAW rör úr sama efni og var einnig auðvelt að greina.
4. Þó að heildarframmistaða ERW og SAW pípa sé sú sama, þegar pípurinn þróar galla, í ERW er hægt að fjarlægja stálstykkið og soðið aftur, en það sama á ekki við um SAW, þar sem þetta myndi valda sprungum eða tæringu, sem gerir ERW endingarbetra.
API 5L soðið pípuforrit fyrir rásir
Fyrir olíu- og jarðgasiðnaðinn, stálpípa fyrir leiðsluflutningakerfi. GNEE útvegaði pípuna í samræmi við alþjóðlega staðalinn API 5L, sem tilgreinir kröfur um framleiðslu á tveimur vöruskilgreiningarstigum (PSL1 og PSL2) á soðnu leiðsluröri fyrir leiðsluflutningakerfi í olíu- og gasiðnaði.
Biðjið um ókeypis tilboð núna!
maq per Qat: erw, lsaw og ssaw soðið stálpípa fyrir leiðslur, birgir, sérsniðin, heildsölu, ódýr, afsláttur, verðskrá, lágt verð, á lager, ókeypis sýnishorn


