


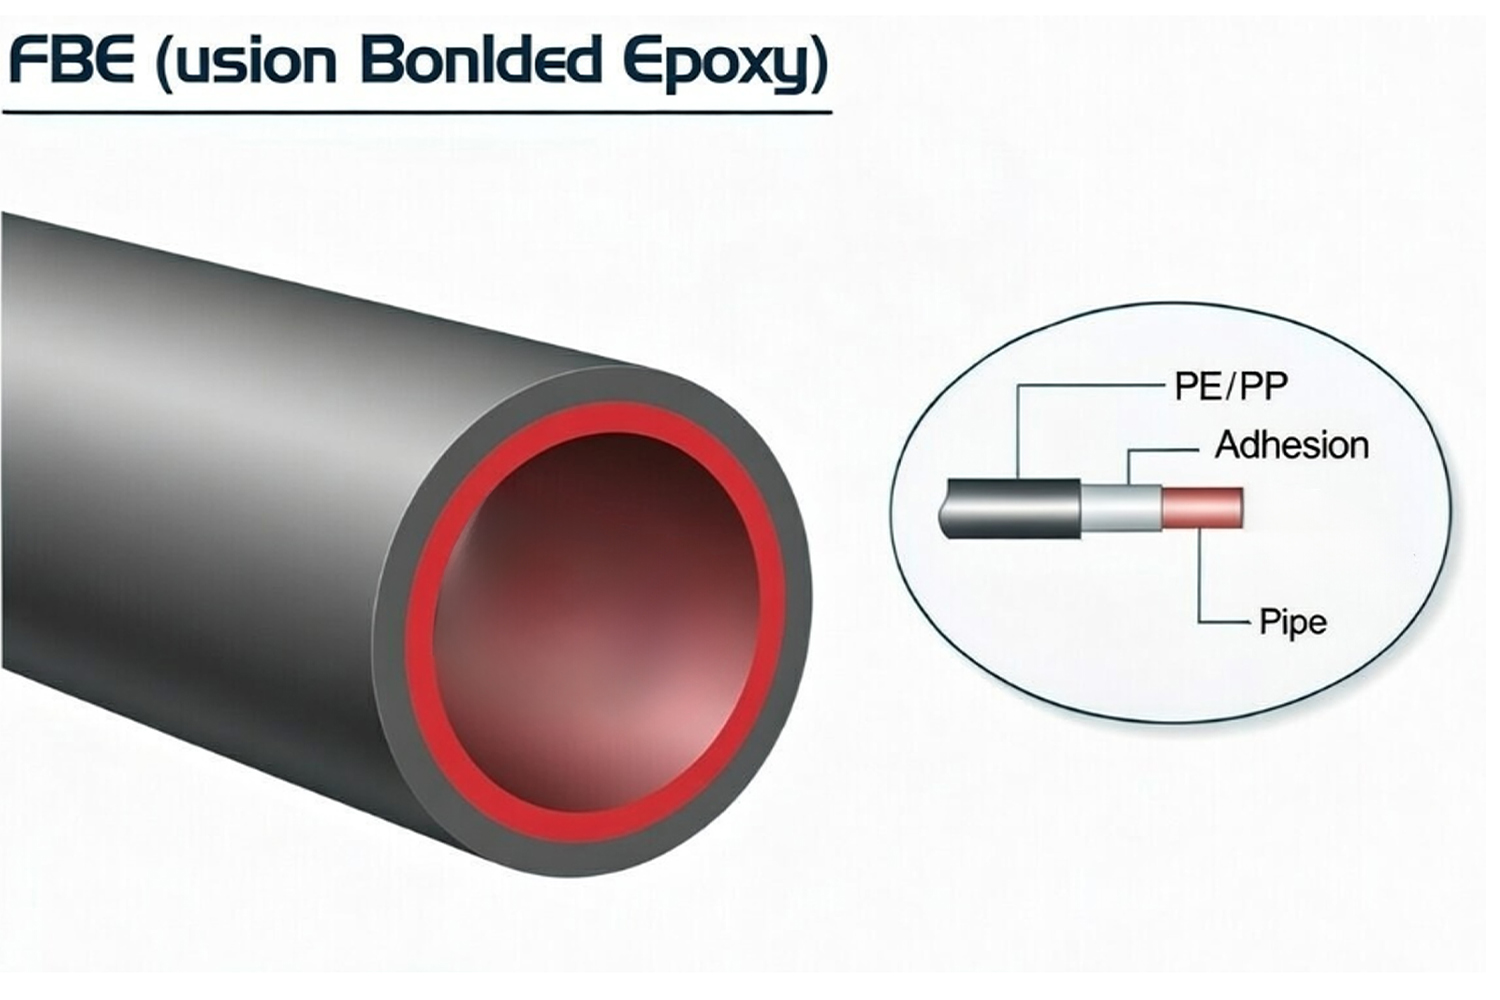
FBE húðuð pípa er pípa úr kolefni eða lágblendi stáli, óaðfinnanleg eða soðin, vernduð með hitastilltu epoxýdufthúðun sem er í verksmiðju. Stálundirlagið er hægt að framleiða með óaðfinnanlegum, HFW/ERW, LSAW eða SSAW ferlum í samræmi við API 5L, ASTM, EN eða verkefnissértækar kröfur fyrir línupípu, en FBE kerfið er tilgreint sérstaklega byggt á rekstrarhitastigi, greftrunar- eða dýfingarskilyrðum, uppsetningaraðferð og útsetningu fyrir vélrænni skemmdum. Meðan á framleiðslu stendur er pípuyfirborðið fituhreinsað, slípiefni sprengt að tilskildum hreinleika og akkerissniði, hitað innan viðurkennds duftgjafarglugga og úðað með rafstöðueiginleikum með epoxýdufti. Duftið bráðnar við snertingu við heita stálið, bleytir sprengisniðið, geli og efnafræðilega krosstengingar, myndar samfellda hitastöðugleika filmu sem loðir beint við undirlagið.
Þessi tengda húðun takmarkar snertingu milli stáls og jarðvegs raka, grunnvatns, uppleysts salts og annarra ætandi tegunda, og er venjulega notuð í tengslum við rétt hannað bakskautsvarnarkerfi fyrir niðurgrafnar eða kafi olíu- og gasleiðslur. Hugtakið FBE lýsir aðeins hlífðarhúðunarkerfinu; Það skilgreinir ekki stálflokk, framleiðsluleið, veggþykkt, hönnunarþrýsting eða vélræna eiginleika grunnpípunnar.
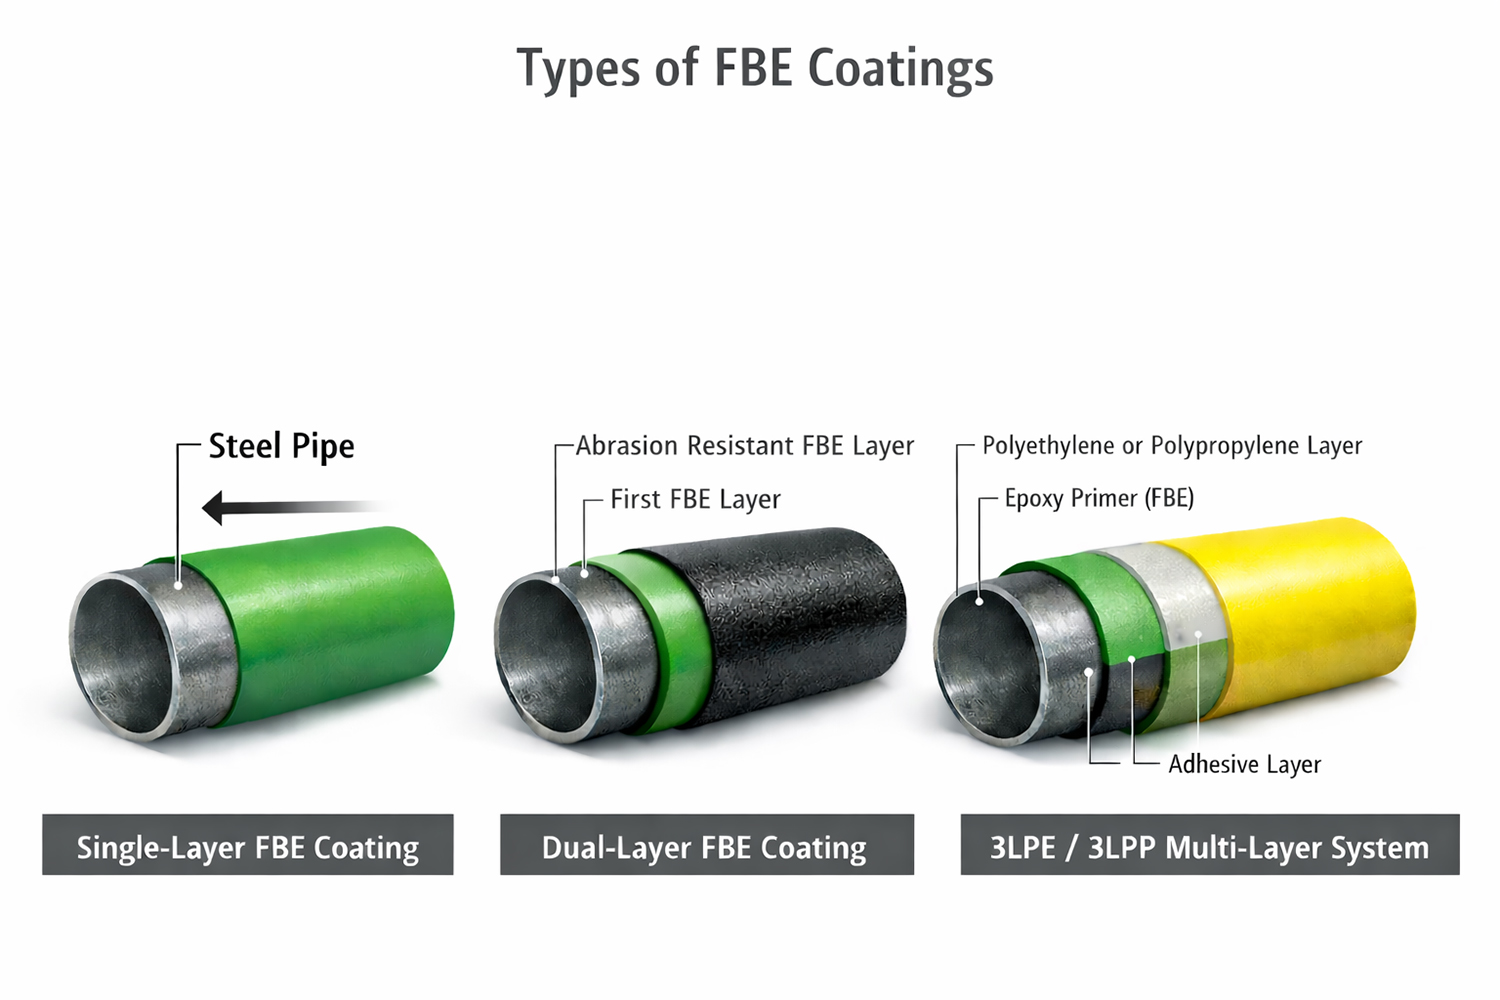
Það fer eftir rekstrarhitastigi, uppsetningaraðferð og útsetningu fyrir vélrænni skemmdum, FBE húðuð pípa getur notað:
- Eitt lag ytri FBE;
- Tvöfalt lag FBE með slitþolnu ytra lagi;
- FBE sem tæringarvarnar grunnur í 3LPE eða 3LPP kerfi;
- FBE innri fóður þegar þess er krafist af þjónustumiðli og viðeigandi vatns- eða vinnslulagnastaðli.
Ytri og innri FBE kerfi skal tilgreina sérstaklega. Duft sem er hæft fyrir utanhúss grafnar rörþjónustur hentar ekki sjálfkrafa fyrir drykkjarhæft vatn, framleiðsluvatn, efni, háhitaþjónustu innanhúss eða flæðisaukaaðgerðir.
Dæmigert forrit
FBE húðun er notuð þar sem tæringarvörn verður að vera mælanleg með stýrðri yfirborðsundirbúningi, húðun, DFT skoðun, fríuppgötvun, viðgerð og rekjanlegum losunarskrám.
Olíu- og gasleiðslur: FBE ytri húðun er borin á niðurgrafnar eða kafi flutningsleiðslur, söfnunarlínur og flæðilínur. Húðin einangrar stálið frá blautum jarðvegi, grunnvatni og uppleystu jónamengun og viðheldur samhæfni við bakskautsvörn. Við val ætti að taka tillit til rekstrarhitastigs, jarðvegsástands, aflögunar pípa, hönnunar samskeytis, gæði fyllingar og væntanlegs meðhöndlunarálags við flutning, lagningu og skurð.
Einlaga FBE hentar þegar uppsetningarskemmdum er stjórnað. Hægt er að tilgreina tvöfalt lag eða slitþolið FBE fyrir þjóðvegaþverun, árþverun, lárétta stefnuboranir (HDD) og aðrar spannir sem verða fyrir auknu höggi, skafa eða togskemmdum.
Vatns- og hreinlætisrör: Hægt er að setja FBE húðun og fóðrun á stálvatnsrör og festingar í samræmi við AWWA C213 og kröfur um verkefni. Ytra húðunin verndar grafið stál gegn tæringu á jörðu niðri, en innri húðun verður að vera sérstaklega hæf fyrir flutt vatn eða frárennslisvatn.
Fyrir drykkjarvatnsþjónustu verður forskriftin að tilgreina tilskilið hreinlætissamþykki fyrir drykkjarvatn, vinnsluástand, leyfileg útdráttarmörk, ósamfelluprófunaraðferð, hreinlætiskröfur og meðhöndlun suðuenda, flansa og samskeyti.
Festingar og lokar: Hægt er að beita FBE á beygjur, tea, lækka, ventlahluta og aðra járn- eða stálpípuhluta. Þessar vörur krefjast viðbótarskoðunar í kringum brúnir, suðukanta, líkamsskipti, krana, holrúm og óreglulegar rúmfræði, vegna þess að rafstöðueiginleikar og staðbundið hitatap geta búið til þunn filmusvæði.
Þegar lokar eða brunar eru innifaldir verður umfang húðunar að greina á milli ytra FBE og innri hlífðarhúðunar. AWWA C550 á sérstaklega við um innri húðun fyrir loka og bruna sem eru hæf til vatnsþjónustu og er ekki almennur ytri húðunarstaðall fyrir stálrör.
Armjárn, fer eftir verkefninu: Samrunabundið epoxý er einnig notað til að styrkja stál til að draga úr snertingu við klóríð og raka í steypumannvirkjum. Hins vegar fylgir FBE húðuð járnstöng ákveðnum efnis-, beygju-, meðhöndlunar- og viðgerðarstöðlum. Ekki ætti að nota hæfnisgögn um járnjárn sem sönnun um samþykki í FBE-húðuðu pípuverkefni.
Pipe Coating Specification Umfang og staðfestingarpunktar
Hagnýt FBE húðunarforskrift tengir hvert pöntunarsvið við mælanlega framleiðslu- eða skoðunarskrá. Lokakröfur eru venjulega framkvæmdar með samþykktri skoðunar- og prófunaráætlun (ITP).
Forskriftarsamantekt fyrir beiðni um lagnahúðun
| Hugtak | Dæmigerð skilgreining í RFQ/ITP | Fókus á viðurkenningu |
|---|---|---|
| Húðunarkerfi | Einhúð FBE, tvöföld FBE, slitþolið FBE eða FBE sem grunnur innan 3LPE/3LPP | Kerfisbygging passar við rekstrarhitastig, uppsetningaraðferð og útsetningu fyrir vélrænni skemmdum |
| Grunnpípa | Standard, útgáfa, einkunn, framleiðsluleið, OD, veggþykkt, lengd og endaástand | Rétt pípuefni og rúmfræði fara inn í húðunarlínuna |
| Undirbúningur yfirborðs | Hreinlætisstig, hæft akkerissnið, takmörk á ryki og leysanlegri mengun | Stályfirborðið er hentugur fyrir stöðuga viðloðun lagsins |
| DFT/þykkt | Lágmarks-, nafn- eða leyfilegt svið, mynstur aflestra og mæliaðferð | Filmuþykktin er nægjanleg og dreifist jafnt án umframmagns |
| Ósamfellu/holapróf | Gerð skynjara, spennugrundvöllur, skoðunarumfang, viðgerðar- og endurprófunarreglur | Húðin myndar samfellda hindrun gegn tæringu án opinna ósamfellu |
| Pípuenda / óhúðað svæði (niðurskurður) | Niðurskurðarlengd og umburðarlyndi, hallaástand og tímabundin vörn | Hægt er að ljúka við suðu á vettvangi og húðun á vettvangi án mengunar eða víddarárekstra |
| Viðgerðir | Samþykkt viðgerðarefni, undirbúningsaðferð, hámarksviðgerðarstærð og lögboðin endurskoðun | Staðbundnum göllum er lokað með stýrðu og skjalfestu ferli |
| Rekjanleiki | Pípuauðkenni tengt við keyrslunúmer, húðunarlotu, duftlotu, skoðunarskýrslur og pökkunarlista | Líkamlega leiðslan er áfram tengd við alla útgáfuskrána |
Fyrir einslags ytra FBE sem notað er í olíu- og gasflutningsleiðslur, fjallar ISO 21809-2:2026 um hæfi, beitingu, skoðun, prófun, meðhöndlun og geymslu. AMPP/NACE SP0394-2023 veitir viðbótariðnaðarvenjur fyrir plöntu-beitt einslags ytra FBE.
CSA Z245.20:22 á við um plöntu-beitt samrunartengd epoxýhúð að utan fyrir stálrör. CSA Z245.21 nær yfir pólýetýlenhúð og ætti ekki að nota sem aðalviðmiðun fyrir FBE húðun.
AWWA C213-22 á við þegar tilgreint er FBE húðun eða fóður fyrir vatnsrör og tengi úr stáli. AWWA C550-24 á við um hlífðarhúðun innanhúss á lokum og bruna innan yfirlýsts vatnsþjónustusviðs þeirra.
Í innkaupapöntuninni verður að koma fram tilskilin útgáfa og hvers kyns verkviðbætur. Tilvísun í staðal útilokar ekki nauðsyn þess að skilgreina DFT, hönnunarhitastig, niðurskurð, viðgerðarmörk, hæfispróf, skoðunartíðni og verkefnisskjöl.
Umsóknarferli (yfirborðsundirbúningur, forhitun, duftgerð, bráðnun og herðing)
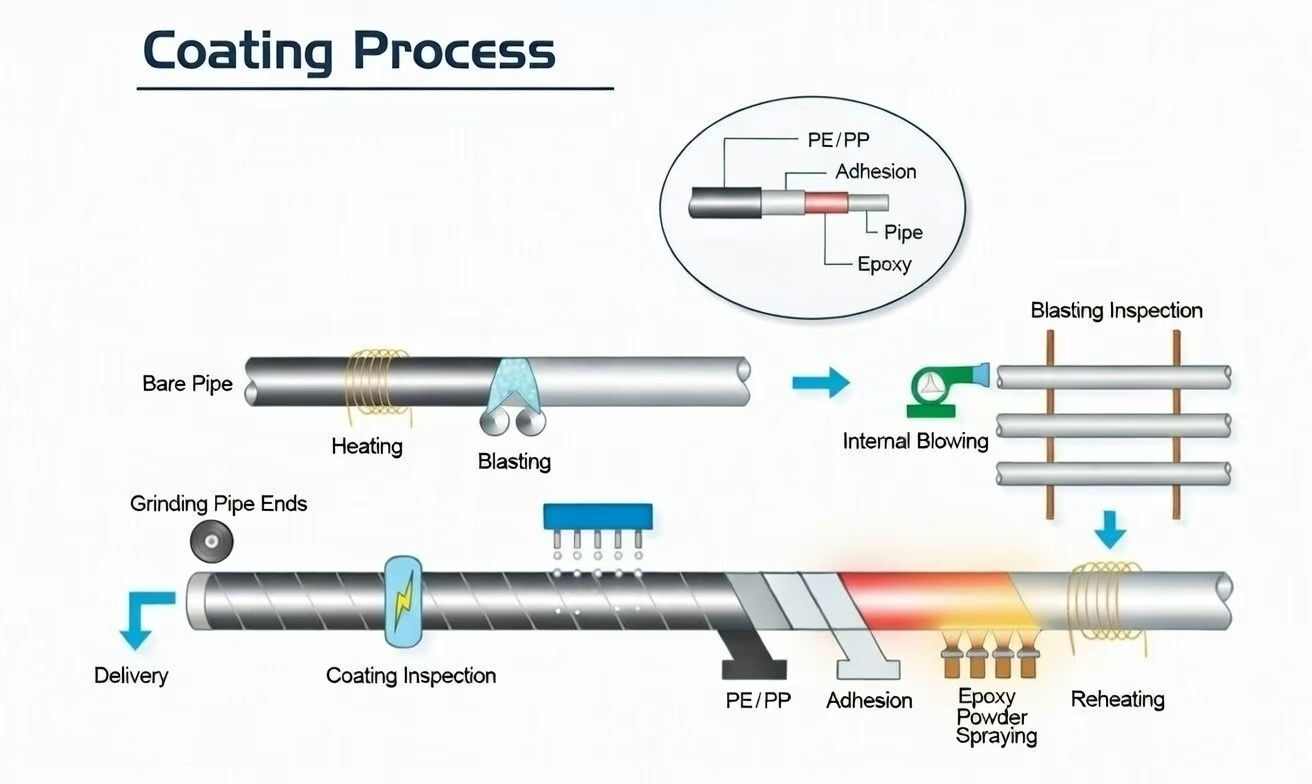
Frammistaða FBE húðarinnar er staðfest áður en duftið nær pípunni. Yfirborðsástand, hitastýring, duftmeðhöndlun og lækningasögu verður að halda innan viðurkennds ferlisglugga alla framleiðslu.
1. Undirbúningur yfirborðs
Olía, fita, tímabundin húðun, merkingarleifar og önnur mengun eru fjarlægð áður en slípiefni er sprengt. Stálgalla eins og hvassar burr, flögur, suðugoss og upphækkaðar slípbrúnir verður að leiðrétta, vegna þess að þunn hitastillt filma getur ekki með áreiðanlegum hætti hylja óviðunandi undirlagsskilyrði.
Pípan er síðan blásin með slípiefni að tilgreindu hreinleikastigi, venjulega ISO 8501-1 Sa 2½ eða SSPC-SP 10/NACE nr. 2 þegar krafist er af viðeigandi aðferð. Sprenging skapar einnig festingarsnið sem stuðlar að vélrænni tengingu milli FBE og stálsins.
Skoðunin getur falið í sér:
- sjónrænn samanburður á hreinleika;
- yfirborðsprófílmæling með eftirmyndarbandi eða kvarðaðri prófíltæki;
- rykmat;
- greining á leysanlegum söltum þegar tilgreint er;
- endurskoðun pípuyfirborðshita og daggarmarks;
- staðfesting á því að laus slípiefni og innfelld mengun hafi verið fjarlægð;
- stjórn á bilinu milli sprengingar og húðunar.
Nauðsynlegt akkerissnið er ákvarðað af FBE duftinu sem valið er og hæfu húðunarferlinu. Fast prófílsvið ætti ekki að flytja sjálfkrafa úr öðru duftkerfi.
2. Forhitun
Hreina rörið er hitað upp með virkjunarspólum eða öðru viðurkenndu hitakerfi. Stálið verður að ná til ákveðins duftgjafarglugga áður en það fer inn í úðaklefann.
Hitastýring verður að hafa í huga:
- veggþykkt og hitauppstreymi pípunnar;
- einsleitni hitastigs í ummáli;
- hitastigsbreytingin meðfram pípunni;
- hitatap nálægt endum og niðurskurðarsvæðum;
- húðunarlínuhraði;
- hlaup- og herðingartíminn sem þarf;
- kvörðuð innrauð og snertihitatæki.
Stálhitastig undir viðurkenndu marki getur valdið ófullkominni samruna, lélegri yfirborðsbleytu, veikri viðloðun og ófullnægjandi herðingu. Of hátt hitastig getur flýtt fyrir hlaupi, dregið úr sveigjanleika filmunnar, skemmt duftið eða valdið óviðeigandi þolandi ástandi. Framleiðsludagbókin verður að sýna raunverulegt mældan hitastig en ekki bara stillingu hitara.
3. Rafstöðueiginleiki duft umsókn
Rafstöðuhlaðnu FBE dufti er úðað á jarðtengda og upphitaða stálpípu. Duftið bráðnar við snertingu, rennur í átt að sprengisniðinu og bindist saman og myndar samfellda filmu.
Umsóknarstýringar innihalda venjulega:
- nafn og lotunúmer duftsins;
- geymsluástand og geymsluþol dufts;
- mörk meyjar og endurheimts ryks;
- staðsetning og spenna úðabyssanna;
- duftfóðurhraði;
- snúningur rörs eða hraði færibands;
- þrífa úðaklefann;
- útfelling á suðusaumum;
- gríma og stjórna niðurskurðarsvæðum;
- filmuþykkt við pípuenda og rúmfræðileg umskipti.
Staðbundin DFT ætti að athuga við suðusauma, jörðu svæði, pípuenda og á öðrum stöðum þar sem yfirborðsrúmfræði eða hitabreytingar geta haft áhrif á útfellingu húðunar.
4. Ráðhús og kæling
Við beitingu gerir afgangshiti stálsins bráðna epoxýið kleift að hlaupa og efnafræðilega krosstengja. Nauðsynlegt herðingarskilyrði fer eftir duftsamsetningu, hitasögu stálsins, filmuþykkt og tíma sem leið áður en vatnið er slökkt.
Samþykkta málsmeðferðin verður að skilgreina:
- viðunandi hitastigsgluggi fyrir notkun;
- lágmarksmeðferðar- eða dvalartími;
- takmarkanir á línuhraða;
- tíminn áður en slökkt er með vatni;
- viðbótar eftirhitun þegar þörf krefur;
- aðferð til að sannprófa herslu;
- aðgerðin sem þarf að grípa til eftir frávik í hitastigi eða línuhraða.
Hægt er að nota mismunandi skönnun hitaeiningamælingar þegar þess er krafist til að meta eiginleika dufts, glerbreytingarhegðun eða lækningarstig. Prófunartíðni og viðmiðunarviðmiðanir verða að fylgja viðeigandi staðli, húðunarhæfni og ITP verkefnisins.
Kæling hefst aðeins eftir að fullnægjandi þurrkun hefur verið náð. Hægt er að nota loftslökkvun, vatnsslökkvun eða þrepakælingu samkvæmt viðurkenndri aðferð. Ótímabær slokknun getur truflað hersluna, á meðan stjórnlaus meðhöndlun fyrir fullnægjandi kælingu getur merkt eða skekkt fullunna húðina.
Eftir kælingu fer FBE húðuð pípa í gegnum sjónræna skoðun, DFT mælingu, greiningu á ósamfellu, sannprófun á niðurskurði, leyfð viðgerð, endurprófun, merkingu og verndaða geymslu.
Helstu eiginleikar frammistöðu
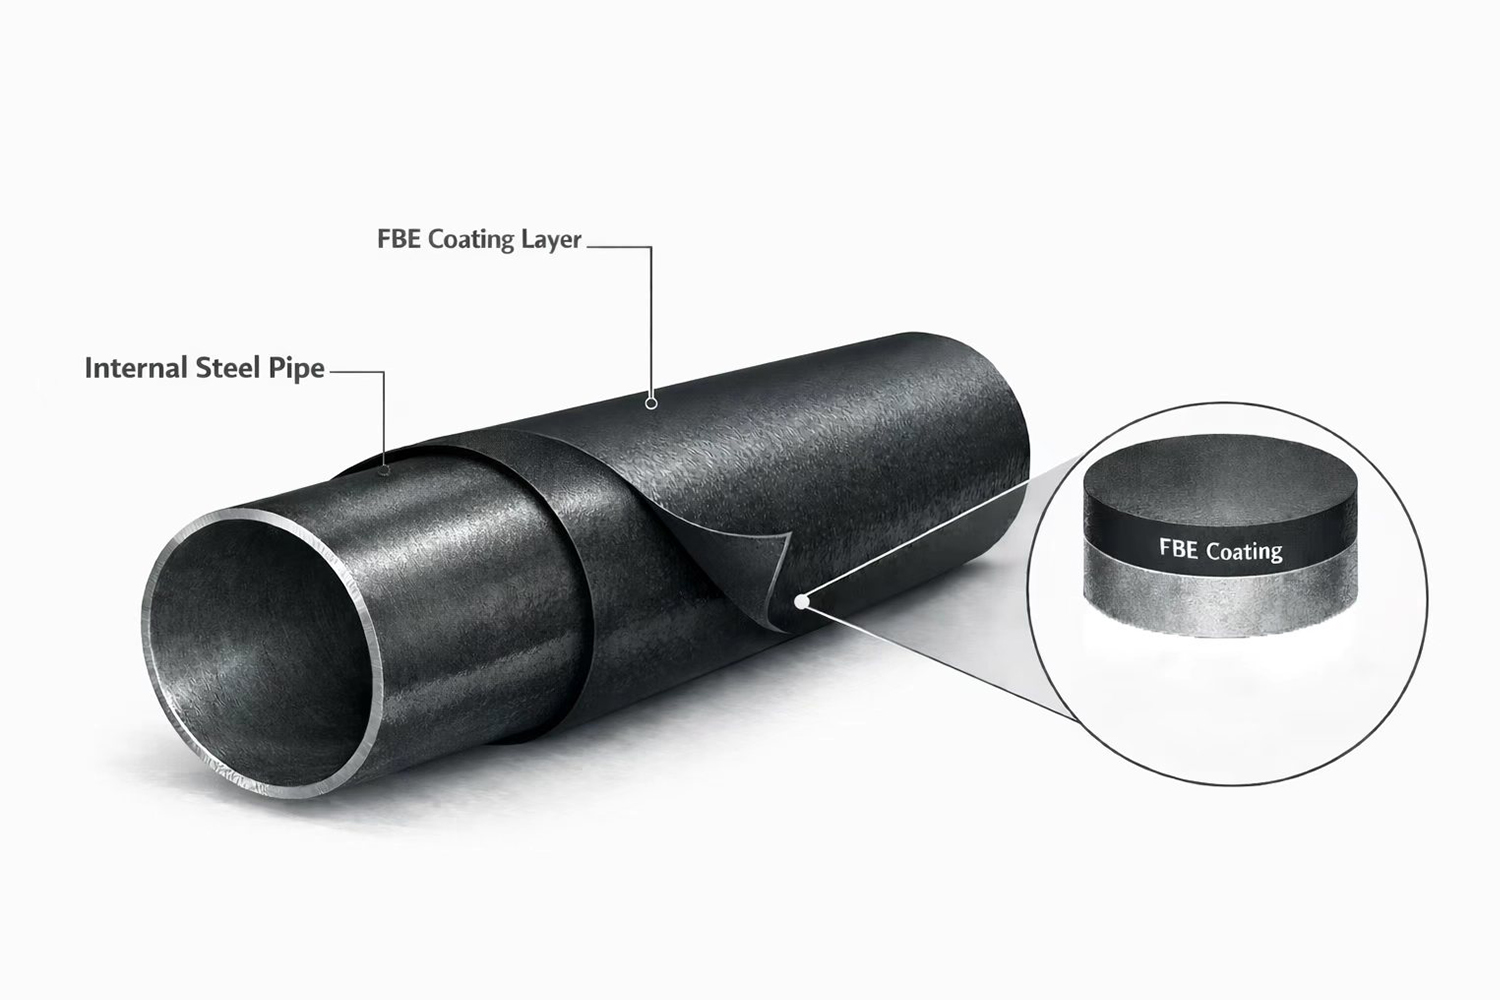
Samrunatengt epoxýhúð er valin vegna þess að hægt er að tengja frammistöðu þess við skilgreind hæfnispróf og mælanlegt framleiðslustýringu.
Tæringarvörn: Hert filma skilur stál frá raka, súrefni, söltum og öðrum ytri ætandi efnum. Frammistaða fer eftir samfellu húðunar, viðloðun, herðingu, filmuþykkt og hæfi duftsins sem valið er fyrir raunverulegt rekstrarumhverfi.
Mikil viðloðun: FBE festist beint við rétt undirbúið stál. Stöðugt viðloðun krefst stýrðrar hreinsunar, akkerissniðs, notkunarhitastigs, herslu og vörn gegn mengun milli sprengingar og húðunar.
Efnaþol: Viðurkennd FBE kerfi geta staðist margs konar jarðvegsefni, grunnvatnsíhluti og lagnaumhverfi. Efnaþol er háð vöru og hitastigi og ætti að staðfesta það gegn raunverulegri útsetningu frekar en að lýsa því sem ótakmarkaðri viðnám.
Kaþódísk losunarviðnám: Fyrir leiðslur sem starfa með kaþódískri vörn er húðunarkerfið metið reglulega með tilliti til losunarviðnáms í kringum vísvitandi galla við tiltekið álag, raflausn, hitastig og útsetningartíma. Hæfnisniðurstöður eru ekki skiptanlegar á milli dufts, lækningalota eða rekstrarhita.
Seigleiki og sveigjanleiki: Hæft FBE kerfi býður upp á höggþol við meðhöndlun og getur tekið á móti stýrðri aflögun pípa. Raunverulegur sveigjanleiki fer eftir duftefnafræði, DFT, herðingu, þvermál pípa, veggþykkt og beygjuskilyrði. Hægt er að velja tvílaga kerfi þar sem þörf er á meiri viðnám gegn núningi og skemmdum á uppsetningu.
Slétt, skoðanlegt yfirborð: Ytra FBE gefur slétt yfirborð sem auðveldar sjónrænt, DFT og ósamfelluskoðun. Það dregur ekki úr innra flæðisviðnámi pípunnar, þar sem það er staðsett utan á pípunni. Minnkun á innri grófleika er aðeins hægt að nefna þegar sérstaklega tilgreind og viðurkennd FBE innri húðun er borin á.
Kerfisviðmót: epoxý grunnur og epoxý málning
Húðunarskjöl innihalda oft nokkur hugtök sem tengjast epoxý, vegna þess að mismunandi húðun og mismunandi vinnustaðir krefjast mismunandi notkunaraðferða.
⢠Epoxýgrunnur: Í marglaga ytri húðunarkerfum (t.d. pólýólefínkerfum) er epoxýgrunnhúðinni oft lýst sem epoxýgrunni vegna þess að hann festir kerfið við sprengda stálið og virkar sem aðal tæringarhindrun. Í mörgum framleiðslulínum virkar FBE sem þetta epoxý grunnlag innan allrar kerfisbyggingarinnar. ⢠Tvölda lags slitþolinn FBE (skilgreint verkefni): Þar sem hættan á skemmdum við uppsetningu eykst við gatnamót (hraðbrautir, vatnaleiðir og þrengslin), má tilgreina tvöfalt lag eða slitþolið FBE-kerfi til að veita aukna vélrænni vörn umfram venjulegt einslags FBE-húð. lag. ⢠Epoxýmálning: á svæðum sem eru tengdir vettvangi, verslunarferðum og staðbundnum viðgerðum er duftsamruni sem settur er à verksmiðjuna venjulega ekki aftur á staðnum. Á þessum svæðum eru fljótandi epoxýefni oft tilgreind sem epoxýmálning fyrir röndhúðun, snertingu eða viðgerðir, fylgt eftir með samfelluprófun til að ná samþykki.
Tegundir og afbrigði
FBE húðun er afhent í mismunandi byggingum eftir tæringaráhrifum, rekstrarhitastigi og hættu á skemmdum við uppsetningu.
Single Coat FBE: Eitt lag af hitastillandi epoxýdufti tengt beint við undirbúið stál. Það er notað sem aðal tæringarhindrun að utan þar sem meðhöndlun rörs, ástandi skurðar og skemmdum á fyllingu er fullnægjandi stjórnað.
Tilboðið skal skilgreina dufthæfi, DFT, yfirborðsundirbúning, notkunar- og herðingarglugga, niðurskurð, ósamfellupróf, viðgerðarmörk og rekjanleikaskrár.
Tveggja laga FBE: Tveggja laga smíði bætir slitþolnu eða vélrænu styrktu ytra lagi yfir aðal tæringarvarnar FBE. Notað á gatnamótum, grófu landslagi, HDD dragi og öðrum stöðum þar sem eitt lag getur orðið fyrir meiri vélrænni skemmdum.
Tvölaga FBE útilokar ekki þörfina á varkárri meðhöndlun, réttum keflum, púðastuðningi, samhæfri yfirborðsbindingu og skoðun eftir uppsetningu.
Fjöllaga kerfi – 3LPE og 3LPP: FBE myndar fyrsta tæringarvarnarlagið í þriggja laga pólýólefínhúð. Límlagið tengir FBE við PE eða PP ytra lagið, á meðan pólýólefínið veitir aukna vélrænni og rakahindrun.
Tilboðsbeiðnin verður að gefa til kynna allt 3LPE eða 3LPP kerfið, einstakar kröfur fyrir hvert lag, heildarþykkt, rúmfræði niðurskurðar, afhýðingar- eða stafprófanir, ósamfelldar skoðun, viðgerðarkerfi og rekjanleikapakka.
Skoðunar- og skjalapakki
Samþykki FBE húðunar er venjulega lokað þegar kaupandi getur (1) sannreynt að húðunarkerfið og skoðunarumfangið passi við RFQ/ITP, (2) rakið hverja pípulengd að húðunarhluta og prófunarskrá hennar og (3) staðfest að viðgerðum og endurprófunum hafi verið lokið og skráð án opinna bið.
Dæmigert afhending felur í sér: â'ˆ Efnis- og ferlistýringarskrár: húðunaraðferð og ITP (samþykkt verkefni), innkomnar skoðunarskýrslur, epoxýduftslotu/lotuvottorð (CoA), rekjanleika lotunnar, geymslu-/geymsluþolsstýringu og línuferlisstýringar sem ná yfir slípiefnisstýringu, yfirborðsprófílmarkmið og forhitunarhitaglugga (180–250 gráður á yfirborði framleiðslunnar) notað í E. og notkun: sannprófun á hreinleika (t.d. Sa 2½ / NACE nr. 2 þar sem tilgreint er), yfirborðsprófíllestur (t.d. 50–100 μm þar sem tilgreint er), mælingar á forhitunarhita meðfram leiðslunni og notkunarskrár sem styðja endurtekningarhæfni yfir alla framleiðslulotuna og á endum/skerðingarsvæðum. â'Š Skoðunarskýrslur um lokið húðun: DFT niðurstöður með rekjanlegum tækjaauðkenningum og skilgreindu lestrarmynstri (mín/meðal/hámarki á móti tilteknu bili), prófunarskrár fyrir ósamfellu (jeppi) sem gefa til kynna prófunarálagsviðmiðanir, umfang þekju, niðurstöður og ósamfellur sem fundust, auk prófunarskýringa sjónræn skoðun á ástandi húðunar og samræmi við lok/skerðingu. â'‹ Viðgerðar- og endurprófunarlokunarpakki: Skrá yfir viðgerðir þar sem greint er frá tegund galla, staðsetningu (eftir pípuauðkenni og staðsetningu), viðgerðarefni/aðferð, staðfestingu á lækningu (þegar þörf krefur), og nauðsynlegar endurprófunarniðurstöður (ósamfelldu endurprófun og hvers kyns viðbótar DFT sannprófun) upp til að mæta samþykki samfellu án opinnar viðgerðar. â'Œ Rekjanleika- og losunarskrá: Rekjanleikafylki sem tengir pípumerkingu/auðkenni við húðunarhluta og dufthluta, númer skoðunarskýrslu (DFT/ósamfellur/viðgerðir) og pökkunarlista, studd af kvörðunarvottorðum skoðunarbúnaðar (DFT mælir, ósamfelluskynjari, hitastigstæki) og aðskildum hæfileikum,/e. verkefnisskilgreint g. kaþódísk losun, högg/slit).
Stuðningur við framboð og framkvæmd verkefna
GNEE styður afhendingu FBE húðunar með því að samræma umfang húðunar með mælanlegum vísbendingum um samþykki, þannig að hægt sé að loka RFQ endurskoðun, ITP framkvæmd og útgáfu samþykki við fyrstu sendingu.
Umfang framkvæmdar felur venjulega í sér: Staðfesting á umfangi: Tegund húðunarkerfis (einhúðað FBE, slitþolið tvíhúðað FBE eða FBE sem epoxý grunnur á 3LPE/3LPP), DFT glugga, prófunarviðmiðanir fyrir ósamfellu (jeppa), lengd niðurskurðar, viðgerðarmörk og endurprófunarkröfur í samræmi við uppsetningarviðmótið. Lotu- og skjalaeftirlit: Pípuauðkenni tengt húðunarlotunni og duftlotunni, með DFT-lestri, ósamfelluprófunarskrám og viðgerðar-/endurprófunarskrám skipulögð eftir pípulengd eða lotu og í tengslum við pökkunarlista. Meðhöndlunarvörn: Niðurskurðar- og halla-/endavörn skilgreind og notuð til að draga úr skemmdum við hleðslu, flutning og meðhöndlun á garðinum, viðhalda stöðugu lokaástandi fyrir suðu á vettvangi og samskeyti. Útgáfuskrá: Samstæðupakki sem sameinar skrár yfir húðunarferli, niðurstöður skoðunar, kvörðunar-/hæfissönnunargögn (skilgreint af verkefninu), rekjanleikasamsvörun og sendingarskjöl í endurskoðunarferli til að lágmarka endursendingarlotur.
Ókeypis tilboð
Algengar spurningar (FAQ)
Spurning 1: Hvað er samrunartengd epoxýhúð og hvað þýðir "samruni" í FBE húðun? A1: Samrunabundið epoxýhúð er epoxýdufthúð sem er borið á forhitað stál; „samruni“ er bráðnun duftsins og bleyta þess á heitu yfirborði stálsins, flæði þess þar til það myndar samfellda filmu og síðan herðing þess þar til það verður að þverbundinni epoxý hindrun.
Spurning 2: Er munur á FBE húðun og FBE dufthúð? A2: FBE húðun lýsir endanlegri hertu húðun á pípunni eða íhlutnum, en FBE dufthúðin leggur áherslu á duftefnið og duftferlið sem notað er til að mynda húðunina.
Q3: Hvaða skoðunarhlutir eru venjulega notaðir til að samþykkja FBE húðun á húðuðum rörum? A3: Samþykki beinist venjulega að þurrfilmuþykkt (DFT) dreifingu, ósamfellu/gljúpprófun, viðgerðar- og endurprófunarskrám, eftirliti með niðurskurði/lokaástandi og rekjanleika sem tengir pípuauðkenni við húðunarhluta og skoðunarskrár.
Spurning 4: Hvar passa epoxýgrunnur og epoxýmálning í pípuhúðunarverkefni sem tilgreinir FBE? A4: Epoxýgrunnur lýsir venjulega epoxýgrunnhúðinni í fjölhúðuðum kerfum, þar sem FBE getur virkað sem grunnhúð, en epoxýmálning er venjulega notuð til að húða samskeyti eða staðbundnar viðgerðir þar sem duftbræðsla er ekki sett á aftur á staðnum.
maq per Qat: fbe (fusion bonded epoxy) húðun fyrir pípu, birgir, sérsniðin, heildsölu, ódýr, afsláttur, verðskrá, lágt verð, á lager, ókeypis sýnishorn


